
Pengoperasian, perawatan, dan servis harian mesin ekstrusi kawat isolasi.
 11 November 2021|
 Dilihat:1573
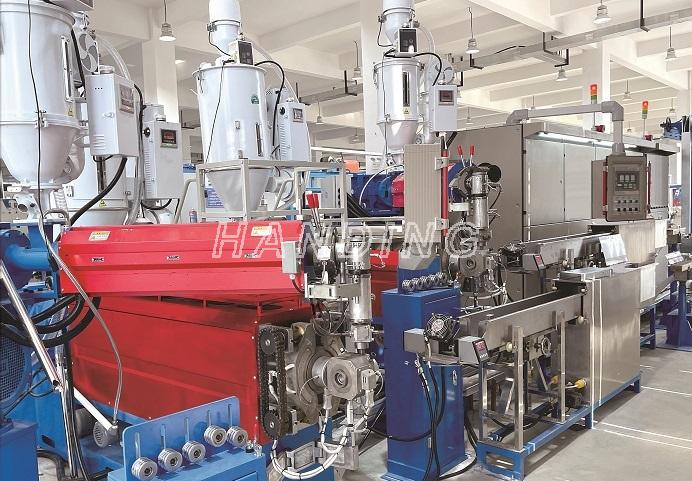
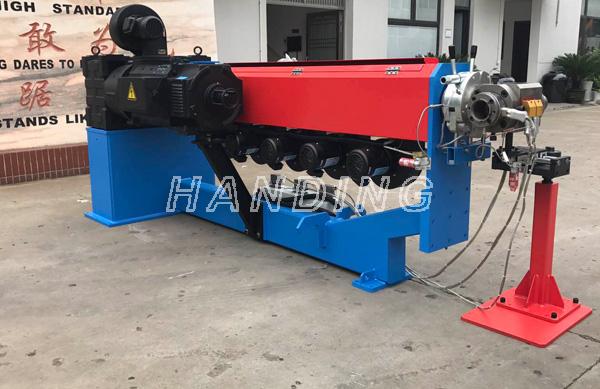
Penggunaan yang benar dan wajar darimesin ekstrusi kawat isolasi, dapat memaksimalkan efektivitas mesin, menjaga kondisi kerja yang baik, dan memperpanjang masa pakai mesin.
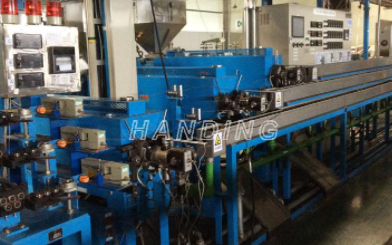
Penggunaan mesin ekstrusi kawat isolasi meliputi pemasangan, penyetelan, pengoperasian awal, pemeliharaan, dan perbaikan mesin serta serangkaian tahapan lainnya. Penggunaannya memiliki kesamaan dengan mesin pada umumnya, terutama dalam hal motor penggerak dan perangkat reduksi dan pengubah kecepatan. Namun, sistem kerja mesin ekstrusi kawat isolasi, yaitu sistem ekstrusi, memiliki karakteristik unik, dan perhatian khusus harus diberikan pada karakteristik tersebut saat menggunakan mesin ekstrusi kawat isolasi.
Instalasi, penyetelan, dan pengoperasian mesin umumnya dijelaskan dalam buku panduan ekstruder, berikut adalah uraian singkat tentang pengoperasian, perawatan, dan perbaikan ekstruder.
Pertama, operator mesin ekstruder harus memahami karakteristik struktural mesin ekstruder yang mereka operasikan, terutama memahami dengan benar karakteristik struktural sekrup, karakteristik instrumen kontrol pemanasan dan pendinginan, karakteristik kepala dan perakitannya, agar dapat memahami dengan benar kondisi proses ekstrusi dan pengoperasian mesin yang tepat.
Metode pengoperasian ekstrusi berbagai produk plastik berbeda-beda, tetapi juga memiliki kesamaan. Berikut ini adalah pengenalan singkat tentang langkah-langkah pengoperasian yang sama dan hal-hal yang perlu diperhatikan saat melakukan ekstrusi berbagai produk.
1. Persiapan sebelum berkendara
(1) Plastik yang digunakan untuk pencetakan ekstrusi. Bahan baku harus memenuhi persyaratan pengeringan yang dibutuhkan, jika perlu, perlu dikeringkan lebih lanjut. Dan bahan baku akan diayak untuk menghilangkan gumpalan dan kotoran mekanis.
(2) Periksa apakah sistem air, listrik, dan gas pada mesin ekstrusi kawat isolasi berfungsi normal untuk memastikan bahwa saluran air dan gas lancar dan tidak bocor, apakah sistem listrik berfungsi normal, apakah sistem pemanas, kontrol suhu, dan berbagai instrumen bekerja dengan andal; uji coba mesin bantu pada kecepatan rendah untuk mengamati apakah peralatan berjalan normal; nyalakan pompa vakum pada meja pembentuk dan amati apakah pompa tersebut bekerja normal. Lumasi bagian-bagian yang licin pada berbagai peralatan. Jika ditemukan kerusakan, perbaiki tepat waktu.
(3) Pasang kepala mesin dan set ukuran. Sesuai dengan jenis dan ukuran produk, pilih spesifikasi kepala mesin. Pasang kepala mesin dengan urutan berikut.
① Kepala mesin harus dirakit dan dipasang pada mesin ekstrusi kawat isolasi secara keseluruhan.
② Sebelum merakit kepala, bersihkan gemuk yang dioleskan saat menyimpan, periksa dengan cermat permukaan rongga untuk melihat adanya memar, goresan, dan bintik karat, dan lakukan pemolesan yang diperlukan, kemudian oleskan lapisan minyak silikon pada permukaan runner.
③ Pasang setiap pelat kepala secara berurutan, oleskan gemuk tahan suhu tinggi pada ulir baut, lalu kencangkan baut dan flensa.
④ Letakkan pelat berpori di antara flensa kepala mesin untuk memastikan bahwa pelat berpori tertekan tanpa material meluap.
⑤ Sebelum mengencangkan baut kepala dan flensa ekstruder, sesuaikan posisi horizontal cetakan, gunakan meja perata untuk menyesuaikan ketinggian kepala persegi, dan gunakan permukaan bawah cetakan kepala bundar untuk meratakan permukaan bawah karet model.
⑥ Kencangkan baut flensa penghubung, kencangkan baut pengikat kepala, pasang cincin pemanas dan termokopel, perhatikan agar cincin pemanas dan permukaan luar kepala terpasang dengan kencang.
(7) Pasang selongsong pembentuk dan sesuaikan posisinya, periksa apakah garis tengah mesin utama, selongsong pembentuk, dan mesin penarik sejajar. Setelah penyesuaian, kencangkan baut pengikat. Hubungkan pipa air dan pipa vakum dari set ukuran.
⑧ Hidupkan daya pemanas dan panaskan kepala dan mesin secara merata. Pada saat yang sama, buka air pendingin di bagian bawah hopper pengisian dan kotak roda gigi serta katup masuk air pompa vakum buang. Saat pemanasan, suhu setiap bagian pertama-tama diatur ke 140℃, dan suhu akan dipertahankan selama 30-40 menit setelah mencapai 140℃, kemudian suhu akan naik ke suhu produksi normal. Setelah suhu mencapai suhu yang dibutuhkan untuk produksi normal, pertahankan selama sekitar 10 menit agar suhu semua bagian mesin stabil sebelum memulai produksi. Lamanya waktu penahanan bervariasi tergantung pada model ekstruder dan jenis bahan plastik yang berbeda. Jaga agar tetap hangat selama beberapa waktu, untuk membuat suhu di dalam dan di luar mesin konsisten, sehingga menghindari indikator instrumen menunjukkan bahwa suhu telah mencapai suhu yang dibutuhkan, padahal suhu aktual masih rendah. Pada saat itu, jika material masuk ke ekstruder, karena suhu aktual terlalu rendah, viskositas leleh material terlalu besar, akan menyebabkan beban gaya aksial berlebih dan kerusakan pada mesin.
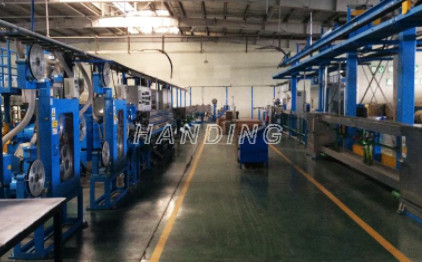
⑨ Kirim bahan baku yang digunakan untuk penggerak ke dalam corong untuk digunakan.
2. Mengemudi
(1) Setelah suhu konstan dapat dioperasikan, sebelum mengoperasikan kepala dan baut flensa ekstruder harus dikencangkan kembali untuk menghilangkan perbedaan antara baut dan pemuaian termal kepala, kencangkan baut kepala secara berurutan dari diagonal ke kanan, gaya harus seragam. Saat mengencangkan mur flensa kepala, diperlukan kekencangan yang sama di seluruh bagian, jika tidak, material akan keluar.
(2) Penggerak, pertama tekan tombol "siap untuk menggerakkan", kemudian hubungkan tombol "gerakkan", lalu putar perlahan kenop pengaturan kecepatan sekrup, kecepatan sekrup mulai lambat. Kemudian secara bertahap tingkatkan kecepatannya, sambil menambahkan sedikit material. Saat menambahkan material, perhatikan dengan saksama ammeter utama dan berbagai indikator yang menunjukkan perubahan pada meter. Torsi sekrup tidak boleh melebihi tanda merah (umumnya 65%-75% dari tabel torsi). Sebelum profil plastik diekstrusi, tidak seorang pun boleh berdiri langsung di depan mulut cetakan untuk mencegah cedera akibat baut yang terlepas atau karena kelembapan bahan baku dan sebagainya. Setelah plastik diekstrusi dari kepala cetakan, bahan yang diekstrusi harus didinginkan perlahan dan dialirkan ke perangkat penarik dan cetakan pembentuk, dan perangkat ini harus dihidupkan. Kemudian sesuai dengan nilai indikasi instrumen kontrol dan persyaratan produk yang diekstrusi. Bagian-bagian tersebut akan disesuaikan agar seluruh operasi ekstrusi mencapai kondisi normal. Dan sesuai dengan kebutuhan untuk menambahkan material yang cukup, mesin ekstrusi kawat isolasi menggunakan pengumpan pengukur untuk menambahkan material secara merata dan dengan kecepatan yang sama.
(3) Ketika cetakan mulut keluar seragam dan plastisasi baik, maka dapat dilakukan pengaturan tarikan. Penilaian tingkat plastisasi perlu didasarkan pada pengalaman, umumnya berdasarkan penampilan bahan ekstrusi untuk menilai, yaitu, permukaannya mengkilap, tidak ada kotoran, tidak ada busa, bahan gosong dan perubahan warna, bahan ekstrusi akan ditekan dengan tangan hingga tingkat kehalusan tertentu tidak muncul gerigi, retakan, tingkat elastisitas tertentu, pada saat ini bahan telah terplastisasi dengan baik. Jika plastisasi tidak baik, Anda dapat menyesuaikan kecepatan sekrup, suhu laras dan kepala, hingga memenuhi persyaratan.
(4) Dalam proses produksi ekstrusi, parameter proses harus diperiksa secara berkala sesuai dengan persyaratan proses untuk melihat apakah parameter tersebut normal, dan lembar catatan proses harus diisi. Periksa kualitas produk profil sesuai dengan standar pemeriksaan kualitas, dan ambil tindakan untuk menyelesaikan masalah tepat waktu.
3. Berhenti
(1) Hentikan pemberian makan, keluarkan plastik di ekstruder, dan ketika sekrup terlihat, matikan catu daya laras dan kepala serta hentikan pemanasan.
(2) menutup ekstruder dan daya bantu, sehingga sekrup dan mesin bantu berhenti beroperasi.
(3) Buka flensa sambungan kepala dan bongkar kepala. Bersihkan pelat berpori dan semua bagian kepala. Untuk mencegah kerusakan pada permukaan bagian dalam kepala, sisa material di dalam kepala harus dibersihkan dengan pisau baja dan potongan baja, kemudian gunakan amplas untuk mengikis plastik yang menempel pada kepala dan memolesnya, dan oleskan oli mesin atau oli silikon untuk mencegah karat.
(4) Pembersihan sekrup dan laras: Setelah melepas kepala, hidupkan kembali mesin utama, tambahkan bahan parkir (atau bahan yang rusak), bersihkan sekrup dan laras. Pada saat ini, kecepatan sekrup dipilih rendah (sekitar sr/min) untuk mengurangi keausan. Setelah bahan parkir hancur menjadi bubuk dan diekstrusi sepenuhnya, udara bertekanan dari lubang pengisian dan lubang pembuangan dapat ditiup berulang kali untuk mengeluarkan sisa bahan granular dan bubuk, hingga laras benar-benar tidak memiliki sisa bahan. Turunkan kecepatan sekrup ke nol, hentikan ekstruder, dan tutup katup daya total dan air dingin. (5) Ekstrusi harus memperhatikan hal-hal yang berkaitan dengan keselamatan: listrik, panas, putaran mekanis, dan pemuatan serta pembongkaran bagian-bagian besar. Bengkel ekstruder harus dilengkapi dengan peralatan pengangkat untuk memuat dan membongkar kepala, sekrup, dan bagian-bagian besar lainnya guna memastikan produksi yang aman.
Kedua,mesin ekstrusi kawat isolasiPerawatan dan pemeliharaan sistem ekstrusi sekrup menggunakan perawatan rutin dan perawatan berkala, yang merupakan dua cara untuk melakukan perawatan.
(1) Perawatan rutin adalah pekerjaan rutin berkala, tidak memakan waktu pengoperasian peralatan, biasanya diselesaikan selama pengoperasian. Fokusnya adalah membersihkan mesin, melumasi bagian yang bergerak, mengencangkan bagian berulir yang mudah longgar, pemeriksaan dan penyetelan tepat waktu pada motor, instrumen kontrol, bagian kerja dan pipa, dll.
(2) Perawatan rutin umumnya dilakukan pada ekstruder setelah pengoperasian terus menerus selama 2500-5000 jam. Setelah mesin dimatikan, mesin perlu dibongkar untuk diperiksa, diukur, dan diidentifikasi keausannya pada bagian-bagian utama. Bagian yang telah mencapai batas keausan yang ditentukan akan diganti, dan bagian yang rusak akan diperbaiki.
(3) Tidak diperbolehkan berjalan tanpa muatan, agar tidak memutar sekrup dan mesin rambut sederhana.
(4) pengoperasian ekstruder jika terjadi suara abnormal, harus segera dihentikan, diperiksa atau diperbaiki.
(5) Mencegah secara ketat agar logam atau serpihan lainnya tidak jatuh ke dalam corong, sehingga tidak merusak sekrup dan laras. Untuk mencegah serpihan besi masuk ke dalam laras, bahan yang masuk ke dalam laras pada lubang pengisian dapat dipasang bagian magnet atau rangka magnet untuk mencegah serpihan jatuh ke dalam bahan yang harus disaring terlebih dahulu.
(6) Perhatikan kebersihan lingkungan produksi, jangan sampai kotoran sampah tercampur ke dalam bahan yang menyumbat pelat filter, yang dapat memengaruhi hasil produksi, kualitas, dan meningkatkan hambatan kepala mesin.
(7) Ketika mesin ekstrusi kawat isolasi perlu dihentikan penggunaannya untuk jangka waktu yang lama, permukaan kerja sekrup, mata bor, kepala, dll. harus dilapisi dengan gemuk anti karat. Sekrup kecil harus digantung di udara atau ditempatkan dalam kotak kayu khusus, dan bantalan balok kayu rata, agar sekrup tidak berubah bentuk atau memar.
(8) secara teratur melakukan kalibrasi instrumen pengontrol suhu, memeriksa kebenaran pengaturan dan sensitivitas kontrolnya.
(9) Perawatan gearbox ekstruder sama dengan perawatan reduktor standar umum. Perawatan ini terutama untuk memeriksa keausan dan kerusakan roda gigi, bantalan, dll. Gearbox reduksi harus menggunakan oli pelumas yang ditentukan dalam manual mesin, dan oli dicampurkan sesuai dengan ketinggian permukaan oli yang ditentukan. Terlalu sedikit oli, pelumasan tidak efektif, mengurangi umur pakai komponen; terlalu banyak oli, panas, konsumsi energi, oli mudah rusak, dan pelumasan gagal, mengakibatkan kerusakan pada komponen. Komponen gearbox yang bocor oli harus diganti tepat waktu, termasuk gasket (ring) untuk memastikan jumlah pelumas.
(10) Mesin ekstrusi kawat isolasi yang terpasang pada dinding bagian dalam pipa air pendingin mudah mengalami korosi eksternal dan karat. Perawatan harus dilakukan dengan cermat, terlalu banyak kerak akan menyumbat pipa, tidak dapat mencapai efek pendinginan, karat akan menyebabkan kebocoran serius, sehingga perawatan harus mengambil tindakan penghilangan kerak dan pendinginan anti-korosi.
(11) Untuk menggerakkan putaran sekrup motor DC, fokuskan pada pemeriksaan keausan sikat dan kontak, resistansi isolasi motor yang melebihi nilai yang ditentukan juga harus diukur secara berkala. Selain itu, periksa apakah jalur sambungan dan komponen lain berkarat, dan gunakan tindakan perlindungan.
(12) Menunjuk seseorang yang bertanggung jawab atas pemeliharaan peralatan. Dan setiap perbaikan pemeliharaan dicatat secara rinci dalam berkas manajemen peralatan pabrik.