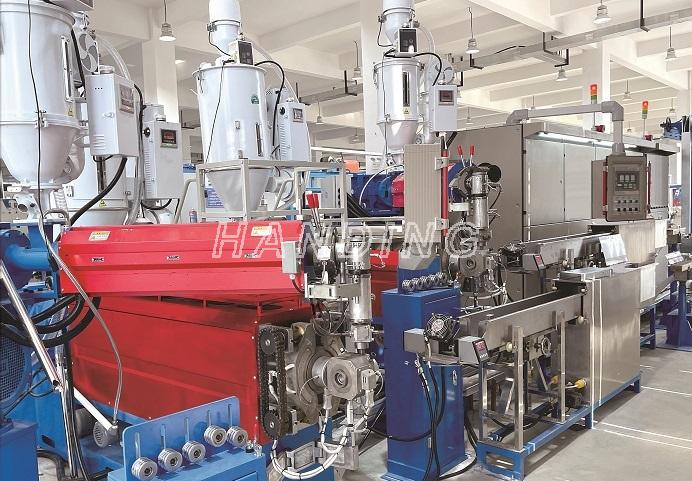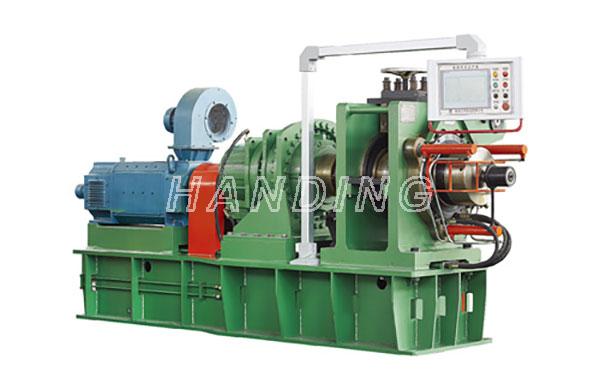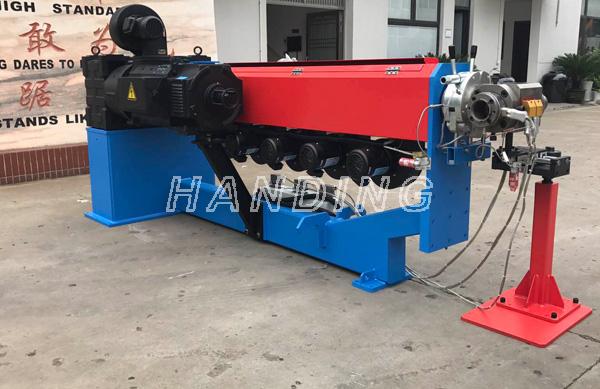

Vận hành, bảo trì và bảo dưỡng hàng ngày máy ép đùn dây cách điện.
 Ngày 11 tháng 11 năm 2021|
 Lượt xem: 1577
Việc sử dụng đúng đắn và hợp lýmáy ép đùn dây cách điệnĐiều này giúp phát huy tối đa hiệu quả hoạt động của máy, duy trì tình trạng làm việc tốt và kéo dài tuổi thọ của máy.
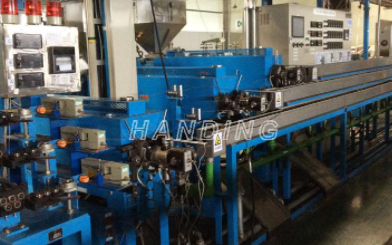
Việc sử dụng máy ép đùn dây cách điện bao gồm việc lắp đặt, điều chỉnh, vận hành thử, vận hành, bảo trì và sửa chữa máy cùng một loạt các khâu khác. Việc sử dụng máy này có nhiều điểm tương đồng với các máy móc thông thường, chủ yếu là về động cơ truyền động và thiết bị giảm tốc. Tuy nhiên, hệ thống làm việc của máy ép đùn dây cách điện, tức là hệ thống ép đùn, lại có những đặc điểm riêng biệt, và cần đặc biệt chú ý đến các đặc điểm này khi sử dụng máy ép đùn dây cách điện.
Việc lắp đặt, điều chỉnh và vận hành máy thường được quy định trong sách hướng dẫn sử dụng máy đùn, dưới đây là mô tả ngắn gọn về hoạt động, bảo trì và sửa chữa máy đùn.
Trước hết, người vận hành máy đùn phải nắm vững các đặc điểm cấu tạo của máy đùn mà họ vận hành, đặc biệt là phải hiểu đúng các đặc điểm cấu tạo của trục vít, đặc điểm của thiết bị điều khiển gia nhiệt và làm mát, đặc điểm và cấu tạo đầu máy, để nắm bắt đúng các điều kiện của quá trình đùn và vận hành máy một cách chính xác.
Phương pháp vận hành ép đùn các sản phẩm nhựa khác nhau có sự khác biệt, nhưng cũng có những điểm tương đồng. Sau đây là giới thiệu ngắn gọn về các bước vận hành và những vấn đề cần lưu ý khi ép đùn các sản phẩm khác nhau.
1. Công tác chuẩn bị trước khi lái xe
(1) Nhựa dùng cho ép đùn. Nguyên liệu thô phải đáp ứng các yêu cầu sấy khô cần thiết, nếu cần thiết, cần phải sấy khô thêm. Và nguyên liệu thô sẽ được sàng lọc để loại bỏ các cục vón và tạp chất cơ học.
(2) Kiểm tra xem hệ thống nước, điện và khí trong máy ép đùn dây cách điện có hoạt động bình thường không để đảm bảo đường ống nước và khí thông suốt và không bị rò rỉ, hệ thống điện có hoạt động bình thường không, hệ thống gia nhiệt, điều khiển nhiệt độ và các thiết bị khác có hoạt động đáng tin cậy không; chạy thử máy phụ ở tốc độ thấp để quan sát xem thiết bị có hoạt động bình thường không; khởi động bơm chân không trên bàn tạo hình và quan sát xem nó có hoạt động bình thường không. Bôi trơn các bộ phận trơn trượt của các thiết bị khác nhau. Nếu phát hiện lỗi, hãy khắc phục kịp thời.
(3) Lắp đầu máy và bộ định cỡ. Tùy theo chủng loại và kích thước sản phẩm, hãy chọn thông số kỹ thuật của đầu máy. Lắp đầu máy theo thứ tự sau.
① Đầu máy cần được lắp ráp hoàn chỉnh và lắp đặt vào máy ép đùn dây cách điện.
② Trước khi lắp ráp đầu máy, hãy lau sạch lớp mỡ đã bôi khi bảo quản, kiểm tra kỹ bề mặt khoang máy xem có vết bầm tím, trầy xước và rỉ sét không, và tiến hành đánh bóng nếu cần thiết, sau đó bôi một lớp dầu silicon lên bề mặt của trục quay.
③ Lắp ráp từng tấm của đầu máy theo thứ tự, bôi mỡ chịu nhiệt vào ren của bu lông, sau đó vặn chặt bu lông và mặt bích.
④ Đặt tấm xốp giữa các mặt bích của đầu máy để đảm bảo tấm xốp được ép chặt mà không bị tràn vật liệu.
⑤ Trước khi siết chặt các bu lông của đầu và mặt bích của máy đùn, hãy điều chỉnh vị trí nằm ngang của khuôn, sử dụng bàn cân bằng để điều chỉnh độ cân bằng của đầu vuông, và sử dụng bề mặt đáy của khuôn tròn để làm phẳng bề mặt đáy của mẫu cao su.
⑥ Siết chặt các bu lông mặt bích nối, siết chặt các bu lông cố định đầu, lắp vòng gia nhiệt và cặp nhiệt điện, chú ý siết chặt vòng gia nhiệt và bề mặt ngoài của đầu.
(7) Lắp ống định hình và điều chỉnh vị trí, kiểm tra xem đường tâm của máy chính, ống định hình và máy kéo có thẳng hàng hay không. Sau khi điều chỉnh, siết chặt các bu lông cố định. Kết nối ống nước và ống hút chân không của bộ định cỡ.
⑧ Bật nguồn điện và làm nóng đều đầu máy và toàn bộ máy. Đồng thời, mở van nước làm mát ở đáy phễu nạp liệu và hộp số, cũng như van cấp nước của bơm hút chân không. Khi làm nóng, nhiệt độ của từng bộ phận được đặt trước ở mức 140℃, và sẽ được giữ ấm trong 30-40 phút khi nhiệt độ đạt đến 140℃, sau đó sẽ tăng nhiệt độ lên đến nhiệt độ sản xuất bình thường. Khi nhiệt độ đạt đến nhiệt độ cần thiết cho sản xuất bình thường, hãy giữ ở nhiệt độ đó trong khoảng 10 phút để nhiệt độ của tất cả các bộ phận máy ổn định trước khi bắt đầu sản xuất. Thời gian giữ nhiệt thay đổi tùy thuộc vào từng loại máy đùn và loại vật liệu nhựa khác nhau. Giữ ấm trong một khoảng thời gian nhất định để nhiệt độ bên trong và bên ngoài máy đạt mức ổn định, tránh trường hợp thiết bị báo hiệu nhiệt độ đã đạt yêu cầu trong khi nhiệt độ thực tế thấp hơn. Lúc này, nếu đưa nguyên liệu vào máy đùn, do nhiệt độ thực tế quá thấp, độ nhớt nóng chảy của nguyên liệu quá lớn, sẽ gây quá tải lực dọc trục và làm hỏng máy.
⑨ Đưa các nguyên liệu thô dùng cho việc vận hành vào phễu để sử dụng.
2. Lái xe
(1) Sau khi đạt được nhiệt độ ổn định, trước khi vận hành, các bu lông mặt bích đầu và máy đùn phải được siết chặt lại để loại bỏ sự khác biệt giữa các bu lông và sự giãn nở nhiệt của đầu, siết chặt các bu lông đầu theo thứ tự siết chéo, lực phải đồng đều. Khi siết chặt đai ốc mặt bích đầu, cần siết chặt đều xung quanh, nếu không sẽ làm hỏng vật liệu.
(2) Khởi động, trước tiên nhấn nút "sẵn sàng vận hành", sau đó kết nối nút "vận hành", rồi từ từ xoay núm điều chỉnh tốc độ trục vít, tốc độ trục vít sẽ bắt đầu chậm. Sau đó tăng dần tốc độ, đồng thời thêm một lượng nhỏ vật liệu. Khi thêm vật liệu, cần chú ý theo dõi ampe kế của máy chính và các chỉ báo khác nhau hiển thị sự thay đổi trên đồng hồ. Mô-men xoắn trục vít không được vượt quá vạch đỏ (thường là 65%-75% của bảng mô-men xoắn). Trước khi ép đùn sản phẩm nhựa, không ai được đứng trực tiếp trước miệng khuôn để tránh bị thương do bu lông bị tuột hoặc do độ ẩm của nguyên liệu thô, v.v. Sau khi nhựa được ép đùn ra khỏi đầu khuôn, vật liệu ép đùn cần được làm nguội từ từ và dẫn đến thiết bị kéo và khuôn tạo hình, và các thiết bị này cần được khởi động. Sau đó, theo giá trị chỉ báo của thiết bị điều khiển và yêu cầu của sản phẩm ép đùn, các bộ phận sẽ được điều chỉnh cho phù hợp để toàn bộ quá trình ép đùn đạt trạng thái bình thường. Và tùy theo nhu cầu bổ sung đủ nguyên liệu, máy ép đùn dây cách điện sử dụng bộ cấp liệu định lượng để bổ sung nguyên liệu đều đặn và với tốc độ như nhau.
(3) Khi miệng khuôn không đồng đều và quá trình hóa dẻo tốt có thể được kéo bằng tay. Việc đánh giá mức độ hóa dẻo cần dựa trên kinh nghiệm, nói chung là dựa vào hình thức bên ngoài của vật liệu ép đùn để đánh giá, tức là bề mặt sáng bóng, không có tạp chất, không có bọt, vật liệu bị cháy và đổi màu, vật liệu ép đùn sẽ được ép bằng tay đến một mức độ mịn nhất định không xuất hiện gờ, vết nứt, có độ đàn hồi nhất định, lúc này vật liệu đã được hóa dẻo tốt. Nếu quá trình hóa dẻo không tốt, có thể điều chỉnh tốc độ trục vít, nhiệt độ thùng và đầu ép cho đến khi đạt yêu cầu.
(4) Trong quá trình sản xuất ép đùn, các thông số quy trình phải được kiểm tra thường xuyên theo yêu cầu của quy trình để xem chúng có bình thường hay không và phải điền đầy đủ phiếu ghi chép quy trình. Kiểm tra chất lượng sản phẩm định hình theo tiêu chuẩn kiểm tra chất lượng và có biện pháp giải quyết vấn đề kịp thời.
3. Dừng lại
(1) Ngừng cấp liệu, ép nhựa ra khỏi máy đùn và khi trục vít lộ ra, hãy tắt nguồn điện của thùng và đầu và ngừng gia nhiệt.
(2) đóng máy đùn và nguồn điện phụ, để trục vít và máy phụ ngừng hoạt động.
(3) Mở mặt bích nối đầu và tháo rời đầu. Làm sạch tấm xốp và tất cả các bộ phận của đầu. Để tránh làm hỏng bề mặt bên trong của đầu, vật liệu còn sót lại trong đầu nên được làm sạch bằng dụng cụ mài thép và các mảnh thép, sau đó dùng giấy nhám để mài bỏ nhựa bám vào đầu và đánh bóng, đồng thời bôi dầu máy hoặc dầu silicon để chống gỉ.
(4) Vệ sinh trục vít và thùng máy: Sau khi tháo đầu máy, khởi động lại máy chính, thêm vật liệu đệm (hoặc vật liệu vụn), vệ sinh trục vít và thùng máy. Lúc này, chọn tốc độ trục vít thấp (khoảng 1/phút) để giảm mài mòn. Sau khi vật liệu đệm được nghiền thành bột và ép đùn hoàn toàn, sử dụng khí nén từ cửa nạp và cửa xả để thổi liên tục các vật liệu dạng hạt và bột còn sót lại cho đến khi thùng máy thực sự không còn vật liệu dư thừa, giảm tốc độ trục vít xuống 0, dừng máy đùn, đóng van điện tổng và van nước lạnh. (5) Trong quá trình ép đùn cần chú ý đến các vấn đề an toàn: điện, nhiệt, quay cơ học và việc chất dỡ các bộ phận cồng kềnh. Xưởng ép đùn phải được trang bị thiết bị nâng hạ, chất dỡ đầu máy, trục vít và các bộ phận cồng kềnh khác để đảm bảo sản xuất an toàn.
Thứ hai,máy ép đùn dây cách điệnBảo trì và bảo dưỡng hệ thống ép đùn trục vít sử dụng hai phương pháp: bảo trì định kỳ và bảo trì thường xuyên.
(1) Bảo trì định kỳ là công việc thường xuyên, không chiếm thời gian vận hành của thiết bị, thường được hoàn thành trong quá trình vận hành. Trọng tâm là làm sạch máy móc, bôi trơn các bộ phận chuyển động, siết chặt các bộ phận ren dễ bị lỏng, kiểm tra và điều chỉnh kịp thời động cơ, thiết bị điều khiển, các bộ phận làm việc và đường ống, v.v.
(2) Việc bảo trì định kỳ thường được thực hiện trên máy đùn sau khi vận hành liên tục 2500-5000 giờ, sau khi máy dừng hoạt động, cần phải tháo rời máy để kiểm tra, đo lường, xác định độ mài mòn của các bộ phận chính, thay thế các bộ phận đã đạt đến giới hạn mài mòn quy định, sửa chữa các bộ phận bị hư hỏng.
(3) Không được phép chạy không tải để tránh làm cuộn vít và máy móc đơn giản.
(4) Nếu máy đùn hoạt động, nếu phát ra âm thanh bất thường, phải dừng ngay, kiểm tra hoặc sửa chữa.
(5) Nghiêm cấm kim loại hoặc các mảnh vụn khác rơi vào phễu để không làm hỏng vít và thùng. Để ngăn mảnh vụn sắt rơi vào thùng, vật liệu vào thùng tại cửa nạp có thể được lắp đặt các bộ phận từ tính hoặc khung từ tính để ngăn mảnh vụn rơi vào vật liệu phải được sàng lọc trước.
(6) Chú ý đến sự sạch sẽ của môi trường sản xuất, không để tạp chất rác lẫn vào nguyên liệu làm tắc nghẽn tấm lọc, ảnh hưởng đến năng suất, chất lượng sản phẩm và làm tăng sức cản của đầu máy.
(7) Khi máy ép dây cách điện cần ngừng sử dụng trong thời gian dài, cần bôi mỡ chống gỉ lên bề mặt làm việc của vít, máy Jane, đầu, v.v. Vít nhỏ nên được treo lơ lửng trong không khí hoặc đặt trong hộp gỗ đặc biệt và lót phẳng bằng một khối gỗ để tránh làm biến dạng hoặc làm hư hỏng vít.
(8) thường xuyên hiệu chuẩn thiết bị điều khiển nhiệt độ, kiểm tra độ chính xác của việc điều chỉnh và độ nhạy điều khiển của nó.
(9) Việc bảo dưỡng hộp số máy đùn cũng tương tự như hộp giảm tốc tiêu chuẩn thông thường. Chủ yếu là kiểm tra sự mài mòn và hư hỏng của bánh răng, ổ bi, v.v. Hộp giảm tốc nên sử dụng dầu bôi trơn được chỉ định trong sách hướng dẫn sử dụng máy và phải thêm dầu theo chiều cao bề mặt dầu được chỉ định. Nếu quá ít dầu, khả năng bôi trơn sẽ không tốt, làm giảm tuổi thọ của các bộ phận; nếu quá nhiều dầu, sẽ sinh nhiệt, tiêu hao năng lượng, dầu dễ bị phân hủy, dẫn đến hư hỏng các bộ phận. Các bộ phận bị rò rỉ dầu hộp số cần được thay thế kịp thời bằng gioăng (vòng) để đảm bảo lượng dầu bôi trơn.
(10) Máy đùn dây cách điện gắn vào thành trong của ống nước làm mát dễ bị đóng cặn, ăn mòn và gỉ sét bên ngoài. Việc bảo trì cần kiểm tra cẩn thận, cặn quá nhiều sẽ làm tắc nghẽn đường ống, không đạt được hiệu quả làm mát, gỉ sét sẽ gây rò rỉ nghiêm trọng, vì vậy việc bảo trì phải thực hiện các biện pháp tẩy cặn và chống ăn mòn làm mát.
(11) Để điều khiển chuyển động quay của động cơ DC, cần tập trung kiểm tra độ mòn và tiếp xúc của chổi than, điện trở cách điện của động cơ phải thường xuyên được đo nếu vượt quá giá trị quy định. Ngoài ra, cần kiểm tra xem dây nối và các bộ phận khác có bị rỉ sét không và sử dụng các biện pháp bảo vệ.
(12) Chỉ định người chịu trách nhiệm bảo trì thiết bị. Và mỗi lần bảo trì sửa chữa phải được ghi chép chi tiết trong hồ sơ quản lý thiết bị nhà máy.