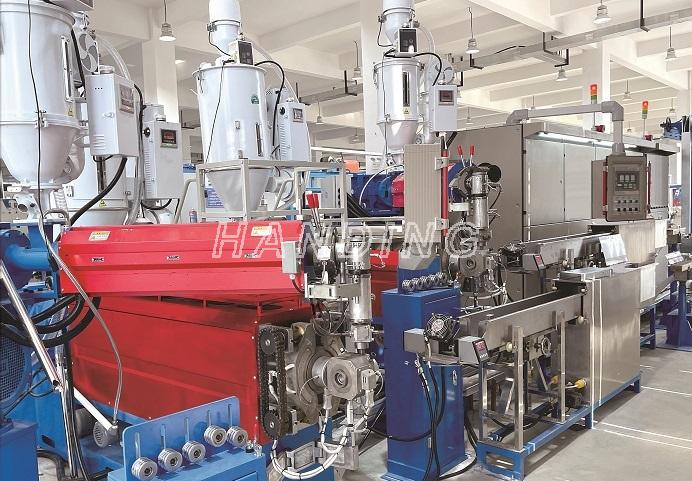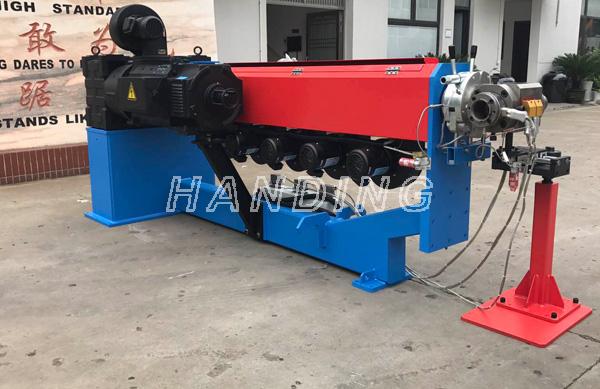

Ежедневная эксплуатация, техническое обслуживание и ремонт экструзионной машины для изоляционной проволоки.
 11 ноября 2021 г.|
 Просмотров: 1571
Правильное и разумное использованиемашина для экструзии изоляционной проволокиЭто позволяет в полной мере раскрыть потенциал машины, поддерживать ее в хорошем рабочем состоянии и продлевать срок службы.
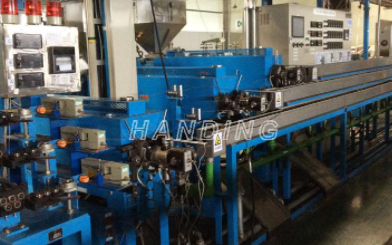
Использование экструзионной машины для изоляционной проволоки включает в себя установку, регулировку, ввод в эксплуатацию, эксплуатацию, техническое обслуживание и ремонт машины, а также ряд сопутствующих элементов. Ее использование в основном схоже с использованием обычных машин, главным образом в отношении приводного двигателя, редуктора и устройства регулирования скорости. Однако рабочая система экструзионной машины для изоляционной проволоки, то есть система экструзии, имеет уникальные характеристики, и при использовании экструзионной машины для изоляционной проволоки следует уделять особое внимание ее особенностям.
Как правило, установка, регулировка и ввод в эксплуатацию машины описаны в инструкции по эксплуатации экструдера. Ниже приведено краткое описание работы, технического обслуживания и ремонта экструдера.
Во-первых, оператор экструдера должен быть знаком с конструктивными характеристиками экструдера, с которым он работает, особенно с конструктивными особенностями шнека, приборами управления нагревом и охлаждением, характеристиками головки и ее узлами, чтобы правильно понимать условия процесса экструзии и обеспечивать корректную работу машины.
Методы экструзии различных пластмассовых изделий различаются, но имеют и сходства. Ниже приведено краткое описание общих этапов и важных моментов, которые следует учитывать при экструзии различных изделий.
1. Подготовительные работы перед началом движения.
(1) Пластик, используемый для экструзионного формования. Сырье должно соответствовать требуемым требованиям к сушке, при необходимости требуется дополнительная сушка. Сырье просеивается для удаления комков и механических примесей.
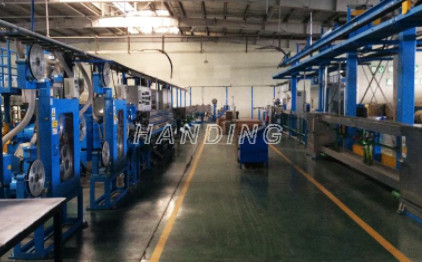
(2) Проверьте, исправны ли системы водоснабжения, электроснабжения и газоснабжения в экструзионной машине для изоляционной проволоки, чтобы убедиться, что водопроводные и газопроводы гладкие и не протекают, исправна ли электрическая система, надежно ли работают система отопления, терморегулирование и различные приборы; проведите тестовый запуск вспомогательной машины на низкой скорости, чтобы убедиться в ее нормальной работе; запустите вакуумный насос на формовочном столе и проверьте его нормальную работу. Смажьте скользкие части различного оборудования. При обнаружении неисправности своевременно устраните ее.
(3) Установите головку станка и комплект для определения размеров. В зависимости от вида и размеров продукции выберите соответствующие характеристики головки станка. Установите головку станка в следующем порядке.
① Головка станка должна быть собрана и установлена на экструзионном станке для изоляционной проволоки в сборе.
② Перед сборкой головки удалите смазку, нанесенную при хранении, тщательно проверьте поверхность полости на наличие вмятин, царапин и пятен ржавчины, проведите необходимую полировку, затем нанесите слой силиконового масла на поверхность направляющей.
③ Соберите каждую пластину головки в указанном порядке, нанесите высокотемпературную смазку на резьбу болтов, а затем закрутите болты и закрепите фланцы.
④ Поместите пористую пластину между фланцами передней бабки, чтобы обеспечить ее прессование без перелива материала.
⑤ Перед затягиванием болтов головки и фланца экструдера отрегулируйте горизонтальное положение фильеры, используйте выравнивающий стол для выравнивания квадратной головки и выровняйте нижнюю поверхность фильеры круглой головки для выравнивания нижней поверхности модели из резины.
⑥ Затяните болты соединительного фланца, затяните болты крепления головки, установите нагревательное кольцо и термопару, уделяя особое внимание плотному прилеганию нагревательного кольца и наружной поверхности головки.
(7) Установите формовочную втулку и отрегулируйте ее положение, проверьте, совпадают ли осевые линии основного станка, формовочной втулки и тягового станка. После регулировки затяните крепежные болты. Подсоедините водопроводную трубу и вакуумную трубу калибровочного комплекта.
⑧ Включите нагрев и равномерно прогрейте головку и машину. Одновременно откройте подачу охлаждающей воды из нижней части бункера для загрузки и редуктора, а также впускной клапан отработанного вакуумного насоса. При нагреве температура каждой секции сначала устанавливается на 140℃, затем поддерживается на этом уровне в течение 30-40 минут, после чего температура повышается до нормальной рабочей температуры. Когда температура достигнет требуемого уровня для нормальной работы, поддерживайте ее около 10 минут для стабилизации температуры всех частей машины перед началом производства. Время выдержки варьируется в зависимости от модели экструдера и вида пластиковых материалов. Поддерживайте температуру в течение определенного времени, чтобы обеспечить стабильность температуры внутри и снаружи машины и избежать ситуации, когда прибор показывает, что температура достигла требуемого значения, но фактическая температура занижена. В этом случае, если материал поступает в экструдер, из-за слишком низкой фактической температуры вязкость расплава материала окажется слишком высокой, что приведет к осевой перегрузке и повреждению машины.
⑨ Отправьте сырье, используемое для транспортировки, в бункер для дальнейшего использования.
2. Вождение
(1) После достижения постоянной температуры, перед началом работы необходимо снова затянуть болты головки и фланца экструдера, чтобы устранить разницу между болтами и тепловым расширением головки. Затягивайте болты головки в порядке диагональной затяжки, усилие должно быть равномерным. При затягивании гайки фланца головки необходимо обеспечить одинаковую затяжку по всей окружности, иначе произойдет утечка материала.
(2) Привод: сначала нажмите кнопку «Готов к приводу», затем подключите кнопку «Привод», после чего медленно вращайте ручку регулировки скорости шнека, осуществляя медленный запуск. Затем постепенно увеличивайте скорость, добавляя небольшое количество материала. При добавлении материала внимательно следите за показаниями амперметра и различными индикаторами, отображающими изменения. Момент затяжки шнека не должен превышать красную отметку (обычно 65%-75% от указанного в таблице моментов затяжки). Перед экструзией пластикового профиля никто не должен стоять непосредственно перед головкой матрицы, чтобы предотвратить травмы из-за отрыва болтов или влажности сырья и т. д. После экструзии пластика из головки матрицы экструдированный материал следует медленно охладить и подать в тяговое устройство и формовочную матрицу, после чего эти устройства следует запустить. Затем, в соответствии со значениями показаний контрольного прибора и требованиями к экструдируемой продукции, детали будут соответствующим образом отрегулированы, чтобы весь процесс экструзии достиг нормального состояния. В зависимости от необходимости добавления достаточного количества материала, экструзионная машина для изоляционной проволоки использует дозирующее устройство для равномерной и быстрой подачи материала.
(3) Когда расплавленный материал имеет неравномерную структуру и хорошую пластификацию, можно использовать ручной пресс. Оценка степени пластификации должна основываться на опыте, как правило, по внешнему виду экструдированного материала: поверхность должна быть блестящей, без примесей, пены, пригоревшего материала и изменения цвета; экструдированный материал следует сжимать вручную до определенной степени тонкости, отсутствия заусенцев, трещин и определенной степени эластичности; в этом случае материал хорошо пластифицирован. Если пластификация неудовлетворительная, можно отрегулировать скорость вращения шнека, температуру цилиндра и головки до достижения требуемых параметров.
(4) В процессе экструзионного производства необходимо регулярно проверять параметры процесса в соответствии с требованиями процесса, чтобы убедиться в их нормальном состоянии, и заполнять протокол процесса. Необходимо проверять качество профильной продукции в соответствии со стандартом контроля качества и своевременно принимать меры для решения проблем.
3. Остановка
(1) Прекратите подачу, выдавите пластик из экструдера, и когда шнек обнажится, выключите питание цилиндра и головки и прекратите нагрев.
(2) отключить экструдер и вспомогательное питание, чтобы шнек и вспомогательный механизм перестали работать.
(3) Откройте фланец соединительной головки и разберите головку. Очистите пористую пластину и все части головки. Чтобы предотвратить повреждение внутренней поверхности головки, остатки материала следует удалить стальной щеткой и стальными заготовками, затем с помощью наждачной бумаги отшлифовать прилипший к головке пластик и отполировать ее, а также нанести машинное масло или силиконовое масло для предотвращения ржавчины.
(4) Очистка шнека и цилиндра. После снятия головки перезапустите основной блок, добавьте упаковочный материал (или измельченный материал), очистите шнек и цилиндр. При этом выберите низкую скорость вращения шнека (см/мин или около того), чтобы уменьшить износ. После полного экструдирования измельченного в порошок упаковочного материала, через заправочный и выпускной патрубки многократно продувайте остаточный гранулированный и порошкообразный материал сжатым воздухом, пока в цилиндре не останется остатков материала. Затем снизьте скорость вращения шнека до нуля, остановите экструдер, закройте клапаны питания и подачи холодной воды. (5) При экструзии следует соблюдать правила техники безопасности: электричество, тепло, механическое вращение, а также загрузка и разгрузка крупногабаритных деталей. Цех экструзии должен быть оборудован подъемным оборудованием для загрузки и демонтажа головки, шнека и других крупногабаритных деталей, чтобы обеспечить безопасное производство.
Во-вторых,машина для экструзии изоляционной проволокиТехническое обслуживание и ремонт системы экструзии с помощью шнека осуществляется двумя способами: плановым и регулярным техническим обслуживанием.
(1) Плановое техническое обслуживание — это обычная плановая работа, не занимающая рабочее время оборудования, обычно выполняемая во время привода. Основное внимание уделяется очистке машины, смазке движущихся частей, затягиванию легко ослабляемых резьбовых деталей, своевременному осмотру и регулировке двигателя, контрольно-измерительных приборов, рабочих частей и трубопроводов и т. д.
(2) Регулярное техническое обслуживание обычно проводится после остановки экструдера на 2500-5000 часов непрерывной работы. Необходимо разобрать машину, проверить, измерить и определить износ основных частей, заменить детали, достигшие заданного предела износа, и отремонтировать поврежденные детали.
(3) Не допускается работа без топлива, чтобы не перекатывать шнек и не обрабатывать простые волосы.
(4) При возникновении ненормального звука во время работы экструдера следует немедленно остановить его, проверить или отремонтировать.
(5) Строго предотвращайте попадание металла или другого мусора в бункер, чтобы не повредить шнек и цилиндр. Для предотвращения попадания ферромагнитного мусора в цилиндр, материал, загружаемый в цилиндр через заправочное отверстие, может быть снабжен магнитными элементами или магнитной рамой, предотвращающими попадание мусора; материал должен быть предварительно просеян.
(6) Следите за чистотой производственной среды, не допускайте попадания примесей мусора в материал, засорения фильтрующей пластины, что влияет на выход продукции, качество и увеличивает сопротивление головки машины.
(7) Когда экструзионный станок для изоляционной проволоки необходимо оставить без работы на длительный период времени, рабочую поверхность шнека, головки и т. д. следует покрыть антикоррозийной смазкой. Небольшой шнек следует подвесить в воздухе или поместить в специальный деревянный ящик, а сверху положить деревянный брусок, чтобы предотвратить деформацию шнека или его повреждение.
(8) регулярно калибровать прибор контроля температуры, проверять правильность его регулировки и чувствительность управления.
(9) Техническое обслуживание редуктора экструдера аналогично техническому обслуживанию стандартного редуктора. Оно в основном заключается в проверке износа и поломок шестерен, подшипников и т. д. В редуктор следует использовать смазочное масло, указанное в руководстве по эксплуатации машины, и наносить масло в соответствии с указанным уровнем смазки. Слишком мало масла – недостаточное смазывание, что сокращает срок службы деталей; слишком много масла – перегрев, потребление энергии, масло быстро изнашивается, что приводит к нарушению смазки и, как следствие, к повреждению деталей. Детали редуктора, в которых происходит утечка масла, следует своевременно заменять прокладками (кольцами), чтобы обеспечить достаточное количество смазки.
(10) На внутренней стенке трубы системы охлаждения легко образуется накипь, коррозия и ржавчина. При техническом обслуживании необходимо тщательно проверять, слишком большое количество накипи забьет трубопровод, не обеспечит должного охлаждающего эффекта, а ржавчина приведет к серьезным протечкам, поэтому при техническом обслуживании необходимо принимать меры по удалению накипи и антикоррозионному охлаждению.
(11) Для привода вращения винта двигателя постоянного тока необходимо сосредоточиться на проверке износа щеток и контакта, а также часто измерять сопротивление изоляции двигателя, если оно превышает заданное значение. Кроме того, следует проверить наличие ржавчины на соединительных линиях и других компонентах, а также использовать защитные меры.
(12) Назначить ответственное лицо за техническое обслуживание оборудования. И каждый ремонт, требующий технического обслуживания, должен быть подробно зафиксирован в файлах управления оборудованием предприятия.