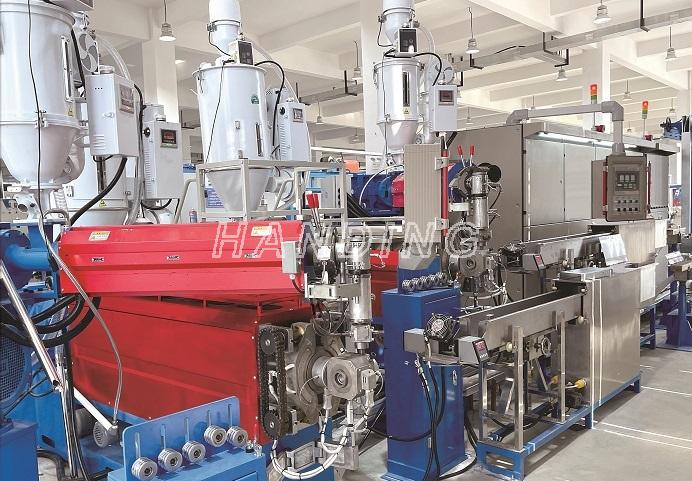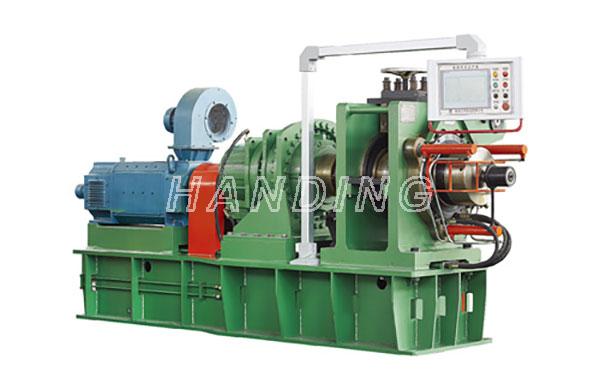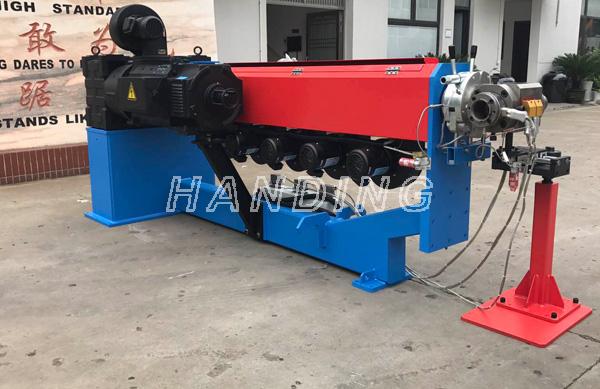

Operação diária, manutenção e assistência técnica da máquina de extrusão de fios isolantes.
 11 de novembro de 2021|
 Visualizações: 1569
O uso correto e razoável demáquina de extrusão de fio isolante, pode dar plena utilização à eficácia da máquina, manter boas condições de funcionamento e prolongar a sua vida útil.
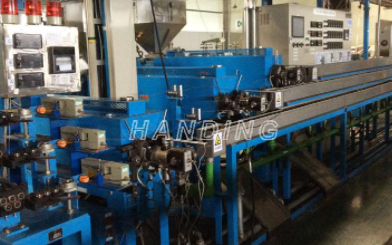
A utilização de uma máquina de extrusão de fios isolantes inclui a instalação, o ajuste, o comissionamento, a operação, a manutenção e o reparo da máquina, além de uma série de etapas subsequentes. Seu uso apresenta as mesmas características de uma máquina convencional, principalmente em relação ao motor de acionamento e ao dispositivo de redução e mudança de velocidade. No entanto, o sistema de funcionamento da máquina de extrusão de fios isolantes, ou seja, o sistema de extrusão, possui características únicas, e atenção especial a essas características deve ser dada durante a utilização da máquina.
A instalação, o ajuste e o comissionamento da máquina são geralmente especificados no manual de instruções da extrusora. Segue abaixo uma breve descrição da operação, manutenção e reparo da extrusora.
Primeiramente, o operador da extrusora deve estar familiarizado com as características estruturais da extrusora que opera, especialmente para compreender corretamente as características estruturais da rosca, as características do instrumento de controle de aquecimento e resfriamento, as características do cabeçote e a montagem, a fim de compreender corretamente as condições do processo de extrusão e o funcionamento correto da máquina.
O método de extrusão de diferentes produtos plásticos varia, mas também apresenta semelhanças. A seguir, uma breve introdução às etapas operacionais comuns e aos aspectos a serem observados na extrusão de diversos produtos.
1. Trabalho preparatório antes de dirigir
(1)O plástico utilizado para moldagem por extrusão. As matérias-primas devem atender aos requisitos de secagem exigidos, se necessário, precisam ser secas ainda mais. E a matéria-prima será peneirada para remover grumos e impurezas mecânicas.
(2) Verifique se os sistemas de água, eletricidade e gás da máquina de extrusão de fios isolantes estão funcionando normalmente, certificando-se de que as tubulações de água e gás estejam desobstruídas e sem vazamentos, se o sistema elétrico está funcionando corretamente e se o sistema de aquecimento, o controle de temperatura e os demais instrumentos estão operando de forma confiável; teste o funcionamento da máquina auxiliar em baixa velocidade para verificar se o equipamento está funcionando normalmente; ligue a bomba de vácuo na mesa de conformação e verifique se ela está funcionando normalmente. Lubrifique as partes deslizantes dos diversos equipamentos. Se alguma falha for detectada, corrija-a imediatamente.
(3) Instale a cabeça da máquina e o conjunto de dimensionamento. De acordo com as variedades e tamanhos dos produtos, escolha as especificações da cabeça da máquina. Instale a cabeça da máquina na seguinte ordem.
① A cabeça da máquina deve ser montada e instalada na máquina de extrusão de fios isolantes como um todo.
② Antes de montar o cabeçote, limpe a graxa aplicada durante a montagem, verifique cuidadosamente a superfície da cavidade em busca de amassados, arranhões e pontos de ferrugem e realize o polimento necessário. Em seguida, aplique uma camada de óleo de silicone na superfície do canal.
③ Monte cada placa do cabeçote na ordem correta, aplique graxa de alta temperatura nas roscas dos parafusos e, em seguida, aperte os parafusos e flanges.
④ Coloque a placa porosa entre as flanges do cabeçote para garantir que a placa porosa seja pressionada sem que o material transborde.
⑤ Antes de apertar os parafusos da cabeça e do flange da extrusora, ajuste a posição horizontal da matriz, use a mesa niveladora para ajustar o nível da cabeça quadrada e use a superfície inferior da matriz da cabeça redonda para nivelar a superfície inferior da borracha do modelo.
⑥ Aperte os parafusos da flange de conexão, aperte os parafusos de fixação da cabeça, instale o anel de aquecimento e o termopar, prestando atenção ao anel de aquecimento e à superfície externa da cabeça, apertando-os firmemente.
(7) Instale a manga de conformação e ajuste a posição, verifique se a linha central da máquina principal, da manga de conformação e da máquina de tração estão alinhadas. Após o ajuste, aperte os parafusos de fixação. Conecte o tubo de água e o tubo de vácuo do conjunto de dimensionamento.
⑧ Ligue o aquecimento e aqueça a cabeça e a máquina uniformemente. Ao mesmo tempo, abra a válvula de refrigeração da parte inferior da tremonha de enchimento e da caixa de engrenagens, bem como a válvula de entrada de água da bomba de vácuo de exaustão. Ao aquecer, a temperatura de cada seção deve ser ajustada inicialmente para 140 °C. Após atingir essa temperatura, mantenha-a aquecida por 30 a 40 minutos e, em seguida, eleve-a até a temperatura normal de produção. Quando a temperatura atingir o nível necessário para a produção normal, mantenha-a por cerca de 10 minutos para que a temperatura de todas as partes da máquina se estabilize antes de iniciar a produção. O tempo de estabilização varia de acordo com o modelo da extrusora e o tipo de material plástico. Mantenha a máquina aquecida por um período de tempo para que a temperatura interna e externa se igualem, evitando que o instrumento indique que a temperatura atingiu o valor desejado quando, na realidade, a temperatura estiver baixa. Nesse caso, se o material for introduzido na extrusora devido à temperatura real estar muito baixa, a viscosidade do material fundido será excessiva, causando sobrecarga de força axial e danos à máquina.
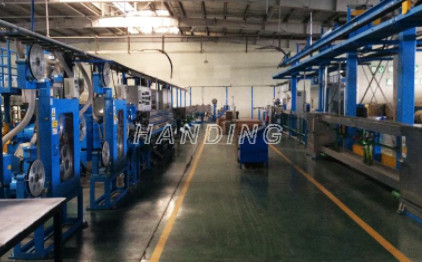
⑨ Enviar as matérias-primas utilizadas para a condução para a tremonha, onde serão utilizadas.
2. Dirigir
(1) Após a temperatura constante ser atingida, antes de acionar o cabeçote e os parafusos do flange da extrusora, aperte-os novamente para eliminar a diferença de expansão térmica entre os parafusos e o cabeçote. Aperte os parafusos do cabeçote na ordem diagonal, aplicando uma força uniforme. Ao apertar a porca do flange do cabeçote, certifique-se de que o aperto seja o mesmo em toda a volta, caso contrário, o material poderá vazar.
(2) Para acionar, primeiro pressione o botão "pronto para acionar", depois conecte o botão "acionar" e, em seguida, gire lentamente o botão de ajuste da velocidade do parafuso, iniciando com uma velocidade baixa. Depois, aumente gradualmente a velocidade, adicionando pequenas quantidades de material. Ao adicionar material, preste muita atenção ao amperímetro da máquina principal e aos diversos indicadores que mostram as alterações no medidor. O torque do parafuso não deve exceder a marca vermelha (geralmente 65% a 75% do torque tabelado). Antes da extrusão do perfil plástico, ninguém deve ficar diretamente em frente à matriz de entrada para evitar ferimentos causados pela quebra do parafuso ou pela umidade da matéria-prima, etc. Após a extrusão do plástico pela matriz de entrada, o material extrudado deve ser resfriado lentamente e conduzido ao dispositivo de tração e à matriz de conformação, que devem ser acionados. Em seguida, de acordo com o valor indicado pelo instrumento de controle e os requisitos dos produtos extrudados, as peças serão ajustadas conforme necessário para que toda a operação de extrusão atinja o estado normal. E, de acordo com a necessidade de adicionar material suficiente, a máquina de extrusão de fios isolantes utiliza o alimentador dosador para adicionar material de maneira uniforme e na mesma velocidade.
(3) Quando a extrusão estiver uniforme e com boa plastificação, pode-se iniciar a tração. A avaliação do grau de plastificação deve ser baseada na experiência, geralmente pela aparência do material extrudado: a superfície deve estar brilhante, sem impurezas, espuma, material queimado ou descoloração; o material extrudado deve ser comprimido manualmente até certo ponto, sem apresentar rebarbas ou rachaduras, e com um certo grau de elasticidade. Nesse momento, o material está bem plastificado. Se a plastificação não estiver adequada, pode-se ajustar a velocidade da rosca, a temperatura do cilindro e do cabeçote até atingir os resultados desejados.
(4) No processo de produção por extrusão, os parâmetros do processo devem ser verificados regularmente de acordo com os requisitos do processo para verificar se estão normais, e a ficha de registro do processo deve ser preenchida. Verifique a qualidade dos produtos perfilados de acordo com o padrão de inspeção de qualidade e tome medidas para resolver os problemas em tempo hábil.
3. Parada
(1) Pare a alimentação, esprema o plástico na extrusora e, quando o parafuso estiver exposto, desligue a alimentação do cilindro e da cabeça e pare o aquecimento.
(2) feche a extrusora e a alimentação auxiliar, de modo que o parafuso e a máquina auxiliar parem de funcionar.
(3) Abra o flange de acoplamento do cabeçote e desmonte o cabeçote. Limpe a placa porosa e todas as partes do cabeçote. Para evitar danos à superfície interna do cabeçote, o material residual no cabeçote deve ser removido com lixa e pedaços de aço, depois use lixa para remover o plástico aderido ao cabeçote e lustre-o, e aplique óleo de máquina ou óleo de silicone para evitar ferrugem.
(4) Limpeza da rosca e do cilindro: após remover a cabeça, reinicie a extrusora, adicione material de estacionamento (ou material quebrado), limpe a rosca e o cilindro. Neste momento, selecione uma velocidade baixa para a rosca (cerca de 100 rpm) para reduzir o desgaste. Após a extrusão completa do material de estacionamento triturado em pó, utilize ar comprimido disponível na porta de enchimento e na porta de exaustão para remover repetidamente o material granular e em pó residual, até que o cilindro esteja completamente livre de resíduos. Reduza a velocidade da rosca para zero, desligue a extrusora e feche as válvulas de alimentação e água fria. (5) Durante a extrusão, deve-se atentar para os seguintes itens de segurança: eletricidade, calor, rotação mecânica e carga e descarga de peças volumosas. A oficina de extrusão deve estar equipada com equipamentos de elevação para facilitar a carga e desmontagem da cabeça, da rosca e de outras peças volumosas, garantindo assim a segurança da produção.
Em segundo lugar, omáquina de extrusão de fio isolanteA manutenção e o gerenciamento do sistema de extrusão de rosca utilizam duas formas de manutenção: a manutenção de rotina e a manutenção regular.
(1) A manutenção de rotina é um trabalho regular e rotineiro, que não ocupa as horas de operação do equipamento, geralmente sendo concluída durante o acionamento. O foco é a limpeza da máquina, lubrificação das partes móveis, aperto das partes roscadas que se soltam facilmente, inspeção e ajuste oportunos do motor, instrumentos de controle, peças de trabalho e tubulações, etc.
(2) A manutenção regular geralmente consiste na extrusora após 2500-5000h de operação contínua, desligamento da máquina, a máquina precisa ser desmontada para verificar, medir, identificar o desgaste das peças principais, substituir as peças que atingiram o limite de desgaste especificado e reparar as peças danificadas.
(3) Não é permitido funcionar vazio, para não enrolar o parafuso e a máquina de cabelo simples.
(4) Se ocorrer som anormal durante a operação da extrusora, pare imediatamente, verifique ou repare.
(5) Evite rigorosamente que metais ou outros detritos caiam na tremonha, para não danificar a rosca e o tambor. Para evitar a entrada de detritos ferrosos no tambor, o material que entra no tambor pela porta de enchimento pode ser equipado com peças magnéticas ou uma estrutura magnética para impedir a queda de detritos. O material deve ser peneirado previamente.
(6) Preste atenção à limpeza do ambiente de produção, não deixe que impurezas de lixo se misturem ao material bloqueando a placa do filtro, afetando o rendimento do produto, a qualidade e aumentando a resistência da cabeça da máquina.
(7) Quando a máquina de extrusão de fio isolante precisar parar de ser usada por um longo período de tempo, deve-se revestir com graxa antiferrugem a superfície de trabalho do parafuso, da máquina, da cabeça, etc. Os parafusos pequenos devem ser suspensos no ar ou colocados em uma caixa de madeira especial e colocados em uma almofada de bloco de madeira plana, para não deformar ou danificar o parafuso.
(8) calibrar regularmente o instrumento de controle de temperatura, verificar a correção de seu ajuste e sensibilidade de controle.
(9) A manutenção da caixa de engrenagens da extrusora é a mesma que a de um redutor padrão. Consiste principalmente em verificar o desgaste e falhas das engrenagens, rolamentos, etc. A caixa de redução deve utilizar o óleo lubrificante especificado no manual da máquina e, de acordo com a altura da superfície do óleo especificada, deve-se adicionar óleo. Pouco óleo não lubrifica adequadamente, reduzindo a vida útil das peças; óleo em excesso gera calor, consome energia e o óleo se deteriora facilmente, além de causar falhas na lubrificação e danos às peças. Vazamentos de óleo na caixa de engrenagens devem ser corrigidos, assim como a substituição da junta (ou anel) para garantir a lubrificação adequada.
(10) A máquina de extrusão de fios isolantes fixada na parede interna do tubo de água de refrigeração é propensa à formação de incrustações, corrosão externa e ferrugem. A manutenção deve realizar uma verificação cuidadosa, pois o excesso de incrustações pode bloquear a tubulação, comprometendo o efeito de resfriamento, e a ferrugem pode causar vazamentos graves. Portanto, a manutenção deve adotar medidas de remoção de incrustações e de resfriamento anticorrosivo.
(11) Para acionar a rotação do parafuso do motor CC, concentre-se em verificar o desgaste e o contato das escovas; a resistência de isolamento do motor deve ser medida frequentemente, caso esteja acima do valor especificado. Além disso, verifique se há ferrugem na linha de conexão e em outros componentes e tome medidas de proteção.
(12) Designar uma pessoa responsável pela manutenção do equipamento. E cada registo detalhado de reparação de manutenção incluído nos arquivos de gestão de equipamentos da fábrica.