
Exploitation, maintenance et entretien quotidiens de la machine d'extrusion de fil isolant
 11 novembre 2021|
 Vues : 1570
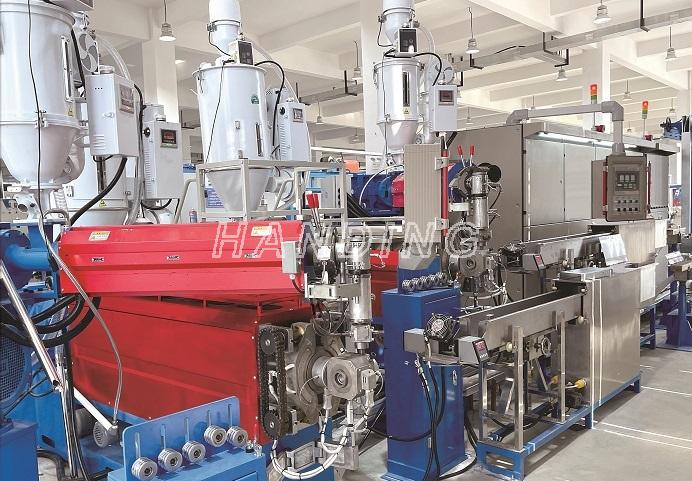
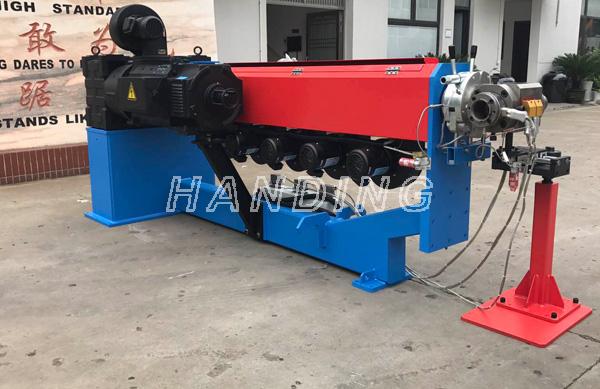
L'utilisation correcte et raisonnable demachine d'extrusion de fil isolant, peut exploiter pleinement l'efficacité de la machine, maintenir son bon état de fonctionnement et prolonger sa durée de vie.
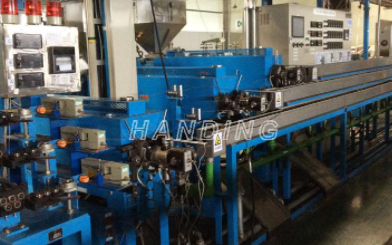
L'utilisation d'une machine d'extrusion de fil isolant comprend l'installation, le réglage, la mise en service, l'exploitation, la maintenance et la réparation de la machine, ainsi qu'une série d'étapes. Son utilisation présente des similitudes avec celle des machines classiques, notamment en ce qui concerne le moteur d'entraînement et le dispositif de réduction et de variation de vitesse. Cependant, le système de fonctionnement de la machine d'extrusion de fil isolant, c'est-à-dire le système d'extrusion, possède des caractéristiques uniques, et il convient d'y porter une attention particulière lors de son utilisation.
L'installation, le réglage et la mise en service de la machine sont généralement spécifiés dans le manuel d'instructions de l'extrudeuse. Voici une brève description du fonctionnement, de l'entretien et de la réparation de l'extrudeuse.
Tout d'abord, l'opérateur de l'extrudeuse doit connaître les caractéristiques structurelles de l'extrudeuse qu'il utilise, et notamment celles de la vis, des instruments de contrôle du chauffage et du refroidissement, de la tête et de l'assemblage, afin de maîtriser les conditions du processus d'extrusion et d'assurer le bon fonctionnement de la machine.
Les méthodes d'extrusion varient selon les produits plastiques, tout en présentant certaines similitudes. Voici une brève présentation des étapes communes et des points importants à prendre en compte lors de l'extrusion de différents produits.
1. Travaux préparatoires avant de conduire
(1) Le plastique utilisé pour le moulage par extrusion. Les matières premières doivent satisfaire aux exigences de séchage requises ; si nécessaire, un séchage supplémentaire est nécessaire. La matière première sera tamisée pour éliminer les grumeaux et les impuretés mécaniques.
(2) Vérifiez le bon fonctionnement des systèmes d'eau, d'électricité et de gaz de la machine d'extrusion de fil isolant : assurez-vous que les conduites d'eau et de gaz sont en bon état et étanches, que le système électrique est normal et que le système de chauffage, le régulateur de température et les différents instruments fonctionnent correctement. Testez le fonctionnement de la machine auxiliaire à basse vitesse pour vérifier son bon fonctionnement. Mettez en marche la pompe à vide de la table de formage et vérifiez son bon fonctionnement. Lubrifiez les pièces mobiles des différents équipements. En cas de dysfonctionnement, procédez immédiatement à sa réparation.
(3) Installez la tête de machine et le système de calibrage. Choisissez les spécifications de la tête de machine en fonction des variétés et des dimensions des produits. Installez la tête de machine dans l'ordre suivant.
① La tête de machine doit être assemblée et installée en bloc sur la machine d'extrusion de fil isolant.
② Avant d'assembler la tête, essuyez la graisse appliquée lors du stockage, vérifiez soigneusement la surface de la cavité pour détecter les éraflures, les rayures et les points de rouille, et effectuez le polissage nécessaire, puis appliquez une couche d'huile de silicone sur la surface du canal.
③ Assemblez chaque plaque de la tête dans l'ordre, appliquez de la graisse haute température sur les filetages des boulons, puis vissez les boulons et les brides.
④ Placez la plaque poreuse entre les brides de la poupée fixe pour vous assurer que la plaque poreuse est pressée sans débordement de matériau.
⑤ Avant de serrer les boulons de la tête et de la bride de l'extrudeuse, ajustez la position horizontale de la filière, utilisez la table de nivellement pour ajuster le niveau de la tête carrée et utilisez la surface inférieure de la filière de la tête ronde pour niveler la surface inférieure du caoutchouc du modèle.
⑥ Serrez les boulons de la bride de raccordement, serrez les boulons de fixation de la tête, installez l'anneau chauffant et le thermocouple, en veillant à ce que l'anneau chauffant et la surface extérieure de la tête soient bien serrés.
(7) Installez le manchon de formage et ajustez sa position. Vérifiez l'alignement de l'axe central de la machine principale, du manchon de formage et de la machine de traction. Après ajustement, serrez les boulons de fixation. Raccordez les tuyaux d'eau et d'aspiration du système de calibrage.
⑧ Mettez en marche le système de chauffage et préchauffez la tête et la machine de manière uniforme. Ouvrez simultanément l'arrivée d'eau de refroidissement du fond de la trémie de remplissage et du réducteur, ainsi que la vanne d'entrée d'eau de la pompe à vide. Lors du préchauffage, la température de chaque section est initialement réglée à 140 °C et maintenue pendant 30 à 40 minutes. Une fois cette température atteinte, la température montera progressivement jusqu'à la température de production normale. Maintenez-la pendant environ 10 minutes afin de stabiliser la température de toutes les parties de la machine avant de démarrer la production. La durée de ce maintien varie selon le modèle d'extrudeuse et le type de matière plastique. Maintenir la machine à une température constante pendant un certain temps afin d'homogénéiser la température intérieure et extérieure et d'éviter que l'instrument n'indique que la température requise a été atteinte alors que la température réelle est basse. Dans ce cas, si le matériau est introduit dans l'extrudeuse, la viscosité du matériau fondu sera trop élevée, ce qui entraînera une surcharge axiale et endommagera la machine.
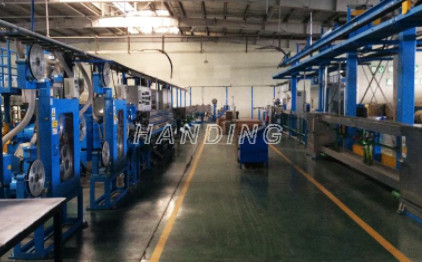
⑨ Envoyer les matières premières utilisées pour le transport dans la trémie pour utilisation.
2. Conduite
(1) Une fois la température stabilisée, avant de procéder à l'extrusion, resserrez les boulons de la bride de la tête et de l'extrudeuse afin de compenser la dilatation thermique de la tête. Serrez les boulons de la tête en suivant un ordre diagonal, en appliquant une force uniforme. Lors du serrage de l'écrou de la bride de la tête, assurez-vous d'un serrage identique sur toute sa circonférence, sous peine de voir le matériau s'écouler.
(2) Pour démarrer la machine, appuyez d'abord sur le bouton « Prêt à démarrer », puis sur le bouton « Démarrage ». Tournez ensuite lentement la molette de réglage de la vitesse de la vis pour un démarrage lent. Augmentez progressivement la vitesse tout en ajoutant une petite quantité de matériau. Surveillez attentivement l'ampèremètre et les autres indicateurs lors de l'ajout de matériau. Le couple de la vis ne doit pas dépasser le repère rouge (généralement entre 65 % et 75 % du couple indiqué sur le tableau). Avant l'extrusion du profilé plastique, assurez-vous qu'aucune personne ne se tienne directement devant la filière afin d'éviter les blessures dues au desserrage des boulons ou à l'humidité du matériau. Après l'extrusion du plastique, laissez le matériau refroidir lentement avant de le diriger vers le dispositif de traction et la filière de mise en forme, puis mettez ces dispositifs en marche. Ajustez ensuite les pièces en fonction des valeurs indiquées par les instruments de contrôle et des exigences relatives aux produits extrudés afin d'obtenir un fonctionnement optimal de l'extrusion. Et selon la nécessité d'ajouter suffisamment de matière, la machine d'extrusion de fil isolant utilise le doseur pour ajouter la matière de manière uniforme et à la même vitesse.
(3) Lorsque la filière présente une plastification uniforme et satisfaisante, le réglage manuel est possible. L'évaluation du degré de plastification repose sur l'expérience et se base généralement sur l'aspect du matériau extrudé : surface brillante, sans impuretés, sans mousse, sans brûlure ni décoloration. Le matériau extrudé, une fois pressé à la main, doit présenter une certaine finesse, sans bavures ni fissures, et une certaine élasticité. À ce stade, la plastification est réussie. Si elle est insuffisante, il est possible d'ajuster la vitesse de la vis, la température du fourreau et celle de la tête d'extrusion jusqu'à obtention du résultat souhaité.
(4) Lors de la production par extrusion, les paramètres de procédé doivent être contrôlés régulièrement conformément aux exigences afin de vérifier leur conformité, et la fiche de suivi de production doit être remplie. La qualité des produits profilés doit être contrôlée selon la norme d'inspection, et des mesures correctives doivent être prises rapidement en cas de problème.
3. Arrêt
(1) Arrêtez l'alimentation, pressez le plastique dans l'extrudeuse, et lorsque la vis est exposée, coupez l'alimentation électrique du cylindre et de la tête et arrêtez le chauffage.
(2) fermez l'extrudeuse et l'alimentation auxiliaire, afin que la vis et la machine auxiliaire cessent de fonctionner.
(3) Ouvrez la bride de raccordement de la tête et démontez-la. Nettoyez la plaque poreuse et toutes les pièces de la tête. Afin d'éviter d'endommager la surface intérieure de la tête, éliminez les résidus à l'aide d'une râpe et de morceaux d'acier, puis poncez les dépôts de plastique et polissez la tête. Appliquez ensuite de l'huile de machine ou de l'huile de silicone pour la protéger de la rouille.
(4) Nettoyage de la vis et du cylindre : après avoir retiré la tête, redémarrer la machine, introduire le matériau de stationnement (ou le matériau broyé), nettoyer la vis et le cylindre. À ce stade, sélectionner une faible vitesse de vis (environ 1 str/min) afin de réduire l’usure. Une fois le matériau de stationnement broyé en poudre et complètement extrudé, utiliser de l’air comprimé provenant de l’orifice de remplissage et de l’orifice d’échappement pour éliminer les résidus de granulés et de poudre, jusqu’à ce que le cylindre soit parfaitement propre. Réduire la vitesse de la vis à zéro, arrêter l’extrudeuse et fermer l’alimentation électrique et l’arrivée d’eau froide. (5) Lors de l’extrusion, il convient de respecter les consignes de sécurité relatives à l’électricité, la chaleur, la rotation mécanique et le chargement/déchargement des pièces volumineuses. L’atelier d’extrusion doit être équipé d’appareils de levage pour le chargement et le démontage de la tête, de la vis et des autres pièces volumineuses afin de garantir une production en toute sécurité.
Deuxièmement, lemachine d'extrusion de fil isolantmaintenance et entretien du système d'extrusion de vis d'entretien utilisant deux méthodes pour assurer la maintenance de routine et la maintenance régulière.
(1) L'entretien courant consiste en des opérations régulières qui n'empiètent pas sur les heures de fonctionnement de l'équipement et sont généralement effectuées pendant les heures de conduite. Il s'agit principalement de nettoyer la machine, de lubrifier les pièces mobiles, de resserrer les vis et raccords susceptibles de se desserrer, et de procéder à l'inspection et au réglage réguliers du moteur, des instruments de commande, des pièces mobiles et des canalisations, etc.
(2) L'entretien régulier de l'extrudeuse se fait généralement après un arrêt machine de 2500 à 5000 heures de fonctionnement continu. La machine doit être démontée pour vérifier, mesurer et identifier l'usure des pièces principales, remplacer les pièces qui ont atteint la limite d'usure spécifiée et réparer les pièces endommagées.
(3) Ne pas laisser tourner à vide, afin de ne pas faire tourner la vis et la machine à cheveux simples.
(4) En cas de bruit anormal lors du fonctionnement de l'extrudeuse, il faut immédiatement l'arrêter, la vérifier ou la réparer.
(5) Empêcher strictement toute chute de métal ou autres débris dans la trémie afin de ne pas endommager la vis et le cylindre. Pour empêcher les débris ferreux de pénétrer dans le cylindre, des aimants ou un cadre magnétique peuvent être installés au niveau de l'orifice de remplissage. Le matériau doit être préalablement tamisé.
(6) Veillez à la propreté de l'environnement de production, ne laissez pas les impuretés mélangées aux matériaux bloquer la plaque filtrante, affectant ainsi le rendement et la qualité du produit et augmentant la résistance de la tête de la machine.
(7) Lorsque la machine d'extrusion de fil isolant doit être arrêtée pendant une période prolongée, il convient d'enduire de graisse antirouille la surface de travail de la vis, de la machine Jane, de la tête, etc. Les petites vis doivent être suspendues dans l'air ou placées dans une boîte en bois spéciale, et un bloc de bois plat pour les caler, afin de ne pas déformer ou abîmer la vis.
(8) étalonner régulièrement l’instrument de contrôle de température, vérifier l’exactitude de son réglage et de sa sensibilité de contrôle.
(9) L'entretien du réducteur d'une extrudeuse est identique à celui d'un réducteur standard. Il consiste principalement à vérifier l'usure et l'état des engrenages, roulements, etc. Le réducteur doit être lubrifié avec l'huile préconisée dans le manuel de la machine, en respectant le niveau d'huile indiqué. Un niveau d'huile insuffisant entraîne une lubrification inadéquate et réduit la durée de vie des pièces ; un niveau excessif provoque de la chaleur, une surconsommation d'énergie et une dégradation rapide de l'huile, pouvant entraîner une défaillance de la lubrification et endommager les pièces. En cas de fuite d'huile du réducteur, le joint (ou la bague) doit être remplacé sans délai afin de garantir un niveau de lubrifiant optimal.
(10) La machine d'extrusion de fil isolant fixée à la paroi intérieure du tuyau d'eau de refroidissement est sujette à la corrosion externe et à la rouille. Un contrôle minutieux est nécessaire lors de la maintenance : un entartrage excessif peut obstruer la canalisation et compromettre le refroidissement, tandis que la rouille peut entraîner des fuites importantes. Il est donc impératif de procéder au détartrage et à la protection anticorrosion du système de refroidissement.
(11) Pour assurer la rotation de la vis du moteur à courant continu, il convient de vérifier l'usure des balais et les contacts, ainsi que la résistance d'isolement du moteur (qui doit être supérieure à la valeur spécifiée). De plus, il faut contrôler l'état de corrosion des câbles et autres composants et appliquer les mesures de protection appropriées.
(12) Désigner une personne responsable de l'entretien du matériel. Chaque intervention d'entretien doit être consignée dans un rapport détaillé inclus dans les dossiers de gestion du matériel de l'usine.