
Operación, mantenimiento y servicio diarios de la máquina extrusora de alambre aislante.
 11 de noviembre de 2021|
 Vistas: 1568
El uso correcto y razonable demáquina extrusora de alambre aislante, puede aprovechar al máximo la eficacia de la máquina, mantenerla en buen estado de funcionamiento y prolongar su vida útil.
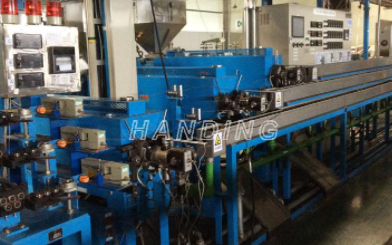
El uso de la máquina extrusora de alambre aislante comprende la instalación, el ajuste, la puesta en marcha, el funcionamiento, el mantenimiento y la reparación de la máquina y una serie de eslabones. Su uso es común a la mayoría de las máquinas, principalmente en lo que respecta al motor de accionamiento y al dispositivo de reducción y cambio de velocidad. Sin embargo, el sistema de trabajo de la máquina extrusora de alambre aislante, es decir, el sistema de extrusión, tiene características únicas, y se debe prestar especial atención a estas características al utilizar la máquina.
La instalación, el ajuste y la puesta en marcha de la máquina se especifican generalmente en el manual de instrucciones de la extrusora. A continuación, se ofrece una breve descripción del funcionamiento, el mantenimiento y la reparación de la extrusora.
En primer lugar, el operario de la extrusora debe estar familiarizado con las características estructurales de la extrusora que maneja, especialmente para comprender correctamente las características estructurales del husillo, las características del instrumento de control de calentamiento y enfriamiento, las características del cabezal y el montaje, con el fin de comprender correctamente las condiciones del proceso de extrusión y el correcto funcionamiento de la máquina.
El método de extrusión de distintos productos plásticos varía, pero también presenta similitudes. A continuación, se ofrece una breve introducción a los pasos y aspectos operativos que deben tenerse en cuenta al extruir diversos productos.
1. Trabajo de preparación antes de conducir
(1) El plástico utilizado para el moldeo por extrusión. Las materias primas deben cumplir con los requisitos de secado necesarios; si es preciso, se deben secar aún más. Además, la materia prima se tamizará para eliminar grumos e impurezas mecánicas.
(2) Compruebe que los sistemas de agua, electricidad y gas de la máquina extrusora de alambre aislante estén en buen estado para asegurarse de que las tuberías de agua y gas estén en buen estado y no presenten fugas; compruebe que el sistema eléctrico funcione correctamente; compruebe que el sistema de calefacción, el control de temperatura y los diversos instrumentos funcionen correctamente; ponga en marcha la máquina auxiliar a baja velocidad para comprobar que el equipo funcione correctamente; encienda la bomba de vacío de la mesa de conformado y compruebe que funcione correctamente. Lubrique las partes resbaladizas de los distintos equipos. Si se detecta alguna avería, repárela a tiempo.
(3) Instale el cabezal de la máquina y el juego de dimensionamiento. Según las variedades y tamaños de los productos, elija las especificaciones del cabezal de la máquina. Instale el cabezal de la máquina en el siguiente orden.
① El cabezal de la máquina debe ensamblarse e instalarse en la máquina extrusora de cables aislantes como una sola pieza.
② Antes de ensamblar el cabezal, limpie la grasa aplicada durante el guardado, revise cuidadosamente la superficie de la cavidad en busca de golpes, arañazos y manchas de óxido, y realice el pulido necesario, luego aplique una capa de aceite de silicona en la superficie del corredor.
③ Ensamble cada placa del cabezal en orden, aplique grasa de alta temperatura a las roscas de los pernos y luego enrosque los pernos y las bridas.
④ Coloque la placa porosa entre las bridas del cabezal para asegurarse de que la placa porosa se presione sin que se desborde el material.
⑤ Antes de apretar los pernos del cabezal y la brida de la extrusora, ajuste la posición horizontal de la matriz, use la mesa de nivelación para ajustar el nivel del cabezal cuadrado y use la superficie inferior de la matriz del cabezal redondo para nivelar la superficie inferior de la goma del modelo.
⑥ Apriete los pernos de la brida de conexión, apriete los pernos de fijación de la cabeza, instale el anillo calefactor y el termopar, prestando atención a que el anillo calefactor y la superficie exterior de la cabeza queden bien ajustados.
(7) Instale el manguito de conformado y ajuste su posición. Compruebe que el eje central de la máquina principal, el manguito de conformado y la máquina de tracción estén alineados. Tras el ajuste, apriete los pernos de fijación. Conecte la tubería de agua y la tubería de vacío del conjunto de dimensionamiento.
⑧ Encienda la calefacción y caliente el cabezal y la máquina de manera uniforme. Al mismo tiempo, abra el agua de refrigeración de la parte inferior de la tolva de llenado y la caja de engranajes, así como la válvula de entrada de agua de la bomba de vacío de escape. Al calentar, la temperatura de cada sección se ajusta primero a 140 °C y se mantiene durante 30-40 minutos hasta alcanzar esta temperatura, para luego elevarla a la temperatura normal de producción. Una vez alcanzada la temperatura requerida para la producción, manténgala durante unos 10 minutos para que la temperatura de todas las partes de la máquina se estabilice antes de comenzar la producción. El tiempo de mantenimiento varía según los diferentes modelos de extrusoras y los tipos de materiales plásticos. Manténgalo caliente durante un tiempo para que la temperatura dentro y fuera de la máquina sea uniforme, evitando así que el instrumento indique que la temperatura ha alcanzado la temperatura requerida cuando la temperatura real es baja. En ese caso, si el material entra en la extrusora, debido a que la temperatura real es demasiado baja, la viscosidad de fusión del material será demasiado alta, lo que provocará una sobrecarga de la fuerza axial y daños en la máquina.
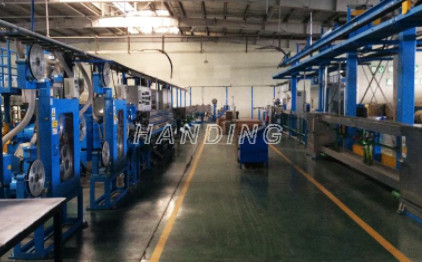
⑨ Enviar las materias primas utilizadas para el transporte a la tolva para su uso.
2. Conducción
(1) Después de alcanzar la temperatura constante, antes de accionar el cabezal y los pernos de la brida del extrusor, se deben volver a apretar para eliminar la diferencia de dilatación térmica entre los pernos y el cabezal. Apriete los pernos del cabezal en orden diagonal, aplicando una fuerza uniforme. Al apretar la tuerca de la brida del cabezal, se requiere la misma presión en todo el perímetro; de lo contrario, el material se saldrá.
(2) Para el accionamiento, primero presione el botón "listo para accionar", luego conecte el botón "accionar" y luego gire lentamente la perilla de ajuste de velocidad del tornillo, arranque lento de la velocidad del tornillo. Luego aumente gradualmente la velocidad, mientras agrega una pequeña cantidad de material. Al agregar material, preste mucha atención al amperímetro del host y a los diversos indicadores que muestran los cambios en el medidor. El par del tornillo no debe exceder la marca roja (generalmente 65%-75% de la tabla de par). Antes de que el perfil de plástico sea extruido, nadie debe pararse directamente frente a la boquilla de salida para evitar lesiones debido a que el perno se suelte o debido a la humedad de la materia prima, etc. Después de que el plástico sea extruido desde la boquilla de salida, el material extruido debe enfriarse lentamente y dirigirse al dispositivo de tracción y a la boquilla de conformado, y estos dispositivos deben iniciarse. Luego, de acuerdo con el valor de indicación del instrumento de control y los requisitos de los productos extruidos, las piezas se ajustarán en consecuencia para que toda la operación de extrusión alcance el estado normal. Y según la necesidad de añadir suficiente material, la máquina extrusora de alambre aislante utiliza el alimentador dosificador para añadir el material de manera uniforme y a la misma velocidad.
(3) Cuando la boca de la matriz de salida sea uniforme y buena plastificación se puede establecer la tracción del hombre. El juicio del grado de plastificación debe basarse en la experiencia, generalmente según la apariencia de los materiales extruidos para juzgar, es decir, la superficie es brillante, sin impurezas, sin espuma, material quemado y decoloración, el material extruido se apretará con la mano hasta cierto grado de finura, no aparecerán rebabas, grietas, cierto grado de elasticidad, en este momento el material está bien plastificado. Si la plastificación no es buena, puede ajustar la velocidad del tornillo, el cilindro y la temperatura del cabezal, hasta que cumpla con los requisitos.
(4) En el proceso de producción por extrusión, se deben verificar periódicamente los parámetros del proceso según los requisitos del mismo para comprobar su normalidad, y se debe completar la hoja de registro del proceso. Se debe verificar la calidad de los productos perfilados según el estándar de inspección de calidad y tomar medidas para solucionar los problemas a tiempo.
3. Detención
(1) Detenga la alimentación, expulse el plástico de la extrusora y, cuando el tornillo quede expuesto, apague la alimentación del cilindro y del cabezal y detenga el calentamiento.
(2) cierre la extrusora y la alimentación auxiliar, de modo que el husillo y la máquina auxiliar dejen de funcionar.
(3) Abra la brida de acoplamiento del cabezal y desmonte el cabezal. Limpie la placa porosa y todas las partes del cabezal. Para evitar daños en la superficie interna del cabezal, limpie los residuos de material con escoria de acero y trozos de acero, luego use papel de lija para eliminar el plástico adherido al cabezal y púlalo, y aplique aceite de máquina o aceite de silicona para evitar la oxidación.
(4) Limpieza del husillo y el cilindro: después de retirar el cabezal, reinicie la máquina, añada material de estacionamiento (o material roto), limpie el husillo y el cilindro. En este momento, seleccione una velocidad baja del husillo (aproximadamente sr/min) para reducir el desgaste. Una vez que el material de estacionamiento se haya triturado y extruido completamente en polvo, utilice aire comprimido disponible desde el puerto de llenado y el puerto de escape para expulsar repetidamente el material granular y en polvo residual, hasta que el cilindro esté completamente libre de material residual. Reduzca la velocidad del husillo a cero, detenga la extrusora y cierre la válvula de alimentación y de agua fría. (5) Durante la extrusión, preste atención a las medidas de seguridad: electricidad, calor, rotación mecánica y carga y descarga de piezas voluminosas. El taller de extrusoras debe estar equipado con equipos de elevación para cargar y desmontar el cabezal, el husillo y otras piezas voluminosas, garantizando así una producción segura.
Segundo, elmáquina extrusora de alambre aislantemantenimiento y mantenimiento del sistema de extrusión de tornillo utilizando mantenimiento rutinario y mantenimiento regular de dos maneras para mantener el mantenimiento.
(1) El mantenimiento rutinario es un trabajo rutinario que no consume las horas de funcionamiento del equipo y que generalmente se realiza durante la conducción. Se centra en la limpieza de la máquina, la lubricación de las piezas móviles, el apriete de las piezas roscadas que tienden a aflojarse, la inspección y el ajuste oportunos del motor, los instrumentos de control, las piezas de trabajo y las tuberías, etc.
(2) El mantenimiento regular generalmente se realiza en la extrusora después de un funcionamiento continuo de 2500-5000 h. Después de apagar la máquina, es necesario desmontarla para revisar, medir e identificar el desgaste de las piezas principales, reemplazar las piezas que hayan alcanzado el límite de desgaste especificado y reparar las piezas dañadas.
(3) No se permite que funcione vacío, para no hacer rodar el tornillo y la máquina de pelo simple.
(4) Si se produce un sonido anormal durante el funcionamiento de la extrusora, debe detenerse, revisarse o repararse inmediatamente.
(5) Evite estrictamente que caigan metales u otros residuos en la tolva, para no dañar el tornillo y el cilindro. Para evitar que los residuos ferrosos entren en el cilindro, el material que entra en el cilindro en el puerto de llenado puede instalarse con piezas magnéticas o un marco magnético para evitar que los residuos caigan en el material que debe tamizarse previamente.
(6) Preste atención a la limpieza del entorno de producción, no permita que las impurezas de basura se mezclen con el material y bloqueen la placa del filtro, lo que afecta el rendimiento y la calidad del producto y aumenta la resistencia del cabezal de la máquina.
(7) Cuando la máquina extrusora de cables aislantes necesite dejar de usarse durante un período prolongado, se debe recubrir con grasa antioxidante la superficie de trabajo del tornillo, la pieza de trabajo, la cabeza, etc. Los tornillos pequeños deben suspenderse en el aire o colocarse en una caja de madera especial, y un bloque de madera plano, para evitar que el tornillo se deforme o se dañe.
(8) calibrar regularmente el instrumento de control de temperatura, comprobar la corrección de su ajuste y la sensibilidad del control.
(9) El mantenimiento de la caja de engranajes de la extrusora es el mismo que el de un reductor estándar general. Consiste principalmente en comprobar el desgaste y el fallo de los engranajes, cojinetes, etc. La caja reductora debe utilizar el aceite lubricante especificado en el manual de la máquina y, de acuerdo con la altura de la superficie de aceite especificada, añadir aceite. Un nivel de aceite insuficiente provoca una lubricación inadecuada y reduce la vida útil de las piezas; un exceso de aceite genera calor, consume energía y el aceite se deteriora fácilmente, lo que puede provocar fallos de lubricación y daños en las piezas. Las piezas con fugas de aceite de la caja de engranajes deben reemplazarse oportunamente, incluyendo la junta (anillo), para garantizar la cantidad de lubricante.
(10) La máquina de extrusión de alambre aislante, fijada a la pared interior de la tubería de agua de refrigeración, es propensa a la corrosión y al óxido. El mantenimiento debe realizar una revisión minuciosa, ya que un exceso de incrustaciones obstruirá la tubería, impidiendo el correcto funcionamiento de la refrigeración, y el óxido provocará fugas importantes. Por lo tanto, es imprescindible implementar medidas de desincrustación y protección anticorrosión para la refrigeración.
(11) Para accionar la rotación del tornillo del motor de CC, es importante prestar atención al desgaste y contacto de las escobillas. Si la resistencia de aislamiento del motor supera el valor especificado, también se debe medir con frecuencia. Además, se debe comprobar que la línea de conexión y otros componentes no estén oxidados y utilizar medidas de protección.
(12) Designar a una persona responsable del mantenimiento del equipo. Y cada reparación de mantenimiento debe incluirse en los archivos de gestión de equipos de la planta.